


Søk etter en kantbåndmaskin og resultatene ser ut som én lang produktfamilie. I praksis deler kategorien seg langs fire uavhengige akser, og to maskiner som ser like ut på et spesifikasjonsark kan sitte i hver sin ende av alle fire. Å kjøpe feil akse er dyrt, fordi det ikke kan fikses i etterkant med en bedre kutter eller nytt lim.
Denne siden angir de fire aksene i rekkefølgen de eliminerer maskiner, og viser deretter hvor hver type slutter å være det riktige svaret.
De fire aksene som deler kategorien
4
uavhengige akser
2
panelgeometrier
7
stasjoner i full linje
3
måter å lime tape på
Akse én: rette deler eller formede deler
En rettlinjet maskin antar at kanten er en rett linje mellom to firkantede hjørner. Panelet løper mot et gjerde, en trykkbjelke holder det nede, og hver stasjon jobber i samme plan. Den forutsetningen dekker skapdører, skrotter, hyller, skuffebokser og benkeplater.
Buet arbeid bryter det. En formet bordplate, et radiushjørne eller et serpentinpanel kan ikke mates mot et gjerde, så tapen påføres med en konturbander eller for hånd, med en liten limpotte og en rulle som følger profilen. Effekten måles i meter per time, ikke meter per minutt, og operatørens hånd er maten.
De fleste verksteder eier en rettlinjet maskin og legger ut de buede delene på underleverandører. Å kjøpe en konturbander gir bare mening når formede kanter er en produktlinje, ikke en sporadisk forespørsel.
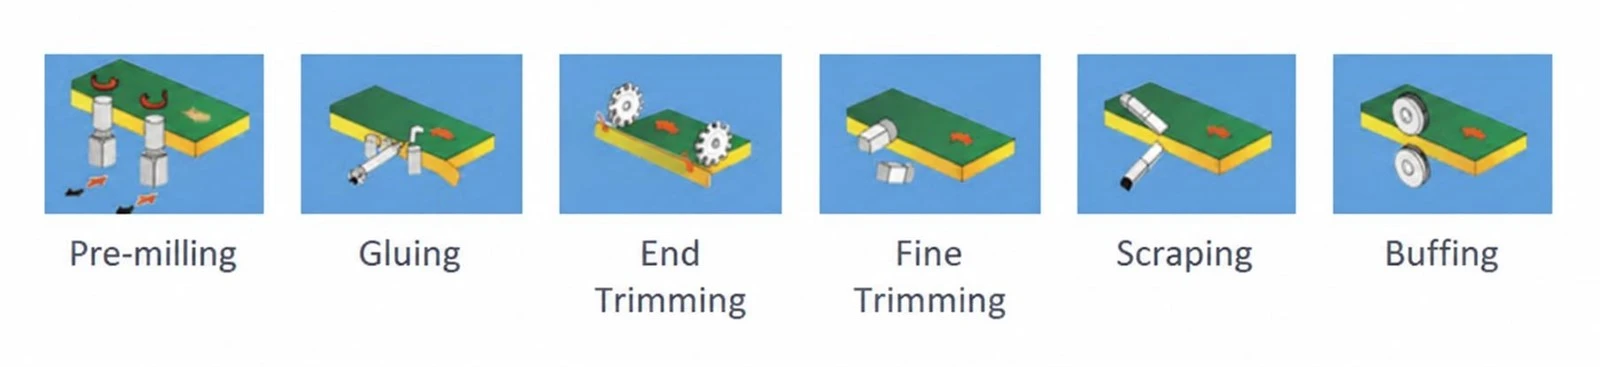
En full rettlinjet sekvens: forfresing, liming, endetrimming, finskjæring, skraping, polering. Buet arbeid hopper over det meste og beholder limet.
Akse to: én kant per pass, eller to
En enkeltsidig maskin binder den ene kanten, og operatøren snur panelet for den neste. På en 600 mm dyp skrogside som er fire passeringer og tre omdreininger, og dreiningen er vanligvis den tregeste delen av syklusen.
En dobbeltsidig maskin setter en andre limpotte og en andre trimmelinje på den andre siden av sengen, med en returtransportør som bærer panelet tilbake. To kanter går i ett pass. Den koster omtrent en annen maskin i penger og gulvplass, og den fjerner svingen helt fra syklusen.
Skillelinjen er ikke volum alene. Det er panelstørrelse og vekt: en 2400 mm side som tar to personer til å snu er et annet problem enn en 300 mm skuffefront som én hånd kan snu.
Akse tre: hvor mange stasjoner er det på linjen
Stasjonsantall er aksen kjøpere sammenligner først og forstår sist, fordi det er oppgitt som et tall og føles som en rutine. Hver ekstra enhet fjerner én defekt og legger til en innstilling til for å kontrollere ved bytte, slik at det riktige antallet er det laveste som ikke etterlater noen feil for operatøren å reparere for hånd.
Kostnaden ved å ta feil viser seg som arbeidskraft, ikke som skrap. En butikk som reparerer kanter ved benken betaler for den manglende enheten hvert skift, i en jobb som aldri står på et tilbud. En butikk som har kjøpt enheter den ikke trenger, betaler én gang, og betaler deretter igjen ved hvert bytte. Stasjons-for-stasjon-prosessen er dekket innvår kantbåndguide, så denne siden forblir på valget mellom typer.
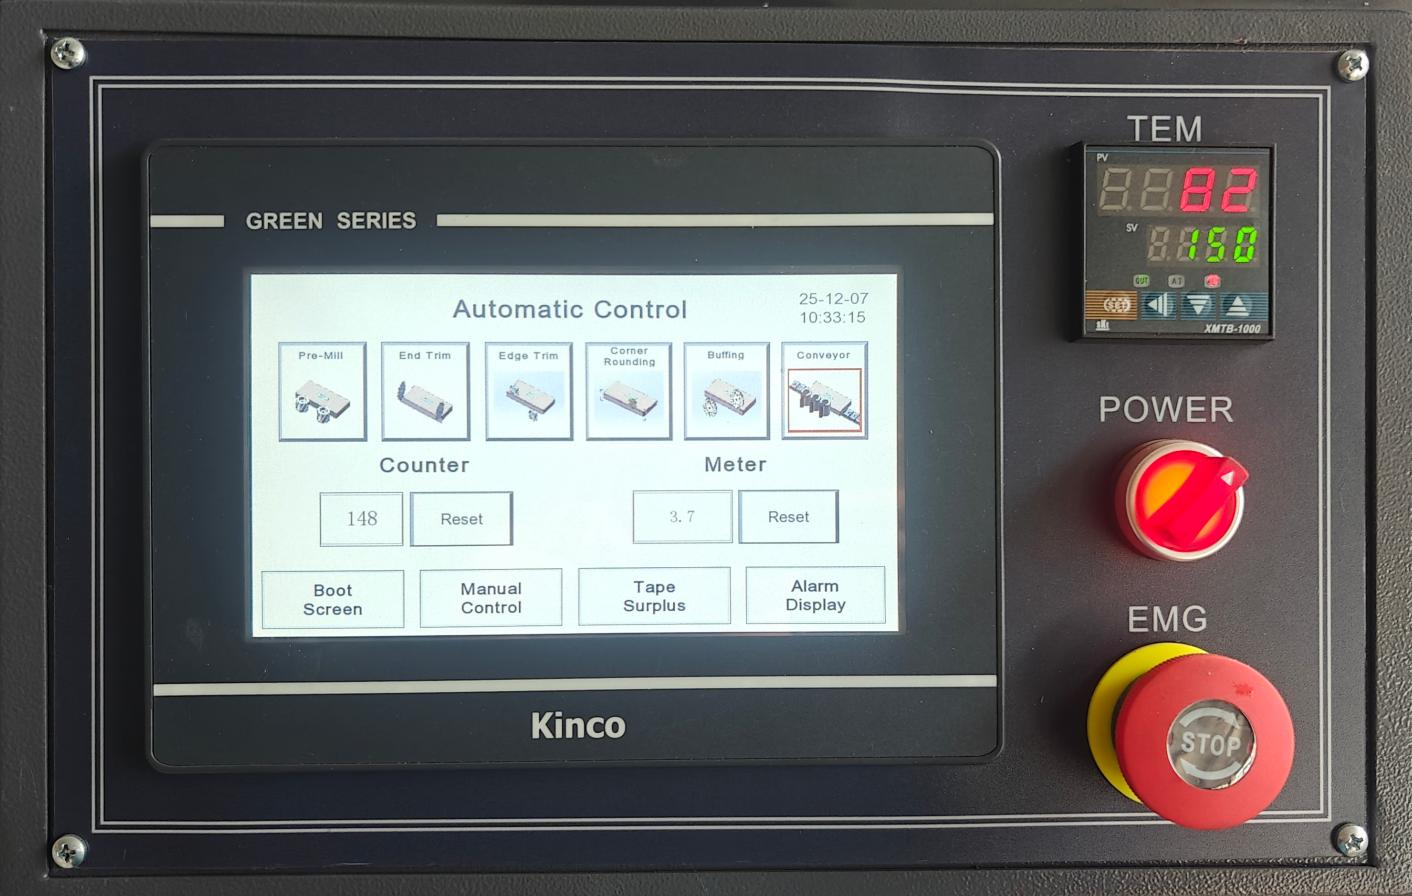
Stasjonsikonene på kontrolleren er konfigurasjonen: hva linjen fullfører uten et håndverktøy.
Akse fire: det som binder båndet
Tre bindingsmetoder når en liten eller mellomstor butikk: EVA hotmelt, PUR hotmelt og en laser- eller varmluftsenhet som aktiverer et funksjonelt lag på selve tapen.
- EVA er standard. Den smelter, flyter, setter på kjøling og tåler et bredt spekter av verkstedforhold. Den mykner også igjen under varme, noe som betyr noe for et kjøkken som kjøres ved siden av en ovn.
- PUR reagerer med fuktighet og kan ikke omsmeltes. Den holder gjennom varme og fuktighet, trenger en ren limkrets på slutten av hvert skift, og koster mer per meter.
- Laser- og varmluftsenheter produserer en fuge uten synlig limlinje, fordi det ikke er lim. De trenger tape med et funksjonelt lag og en maskin bygget for det; de er et annet kjøp, ikke en oppgradering.
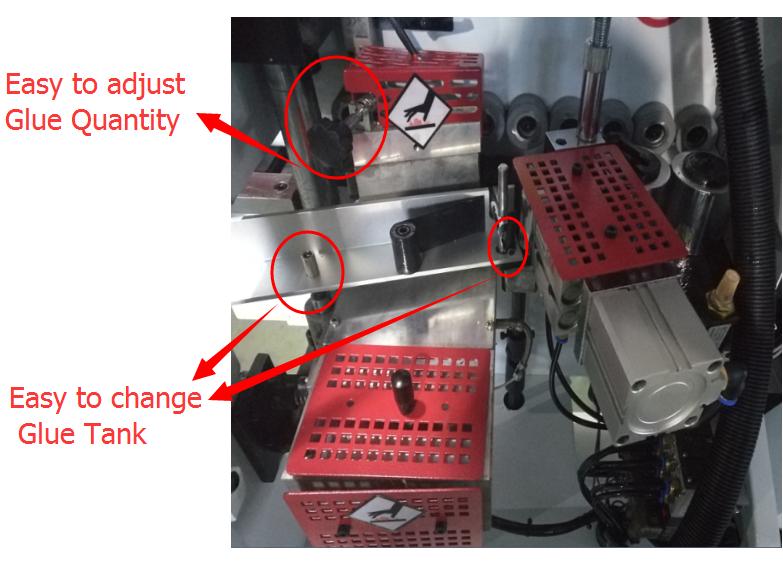
Limmengde og tanktilgang er de to innstillingene som bestemmer en synlig linje. På denne enheten justeres begge fra fronten av maskinen, uten verktøy.
Der typene slutter å passe
Hver akse fjerner maskiner raskt når de virkelige begrensningene er skrevet ned.
Type etter panelblanding, ikke etter brosjyre
Finn raden din, og les deretter ekskluderingen
| Rette skapdeler, ett skift, en operatør | Enkeltsidig, 4 til 6 stasjoner |
| Rette deler, to kanter, høyt daglig volum | Dobbeltsidig med returtransportør |
| Synlige kanter i melamin eller finér | Forfresing pluss hjørneavrunding |
| Formede eller radiusdeler som en produktlinje | Konturbander, atskilt fra linjen |
| Varme eller fuktighet i bruk (kjøkken, bad) | PUR, ikke EVA |
To unntak er verdt å si tydelig. En ensidig firestasjonsmaskin kan ikke produsere en null-limlinjekant, uansett kutter. Og en dobbeltsidig linje kan ikke betale seg selv på korte løp, fordi å sette begge sider for en 40-delers batch koster det samme som å sette en.
Oppsett er den skjulte variabelen i hver sammenligning. En enkeltsidig linje trenger én breddeinnstilling og én tapebytte; en tosidig linje trenger at begge sider matches, noe som dobler overgangen og ikke halverer den. På et løp på førti stykker kan den forskjellen oppveie pasningen den sparer. På et løp på fire hundre forsvinner det.
Spesifikasjonen som eliminerer de fleste maskiner
Minste delstørrelse er trykt i liten type og avgjør flere kjøp enn strøm gjør. På automatenmaskiner vi bygger, minimumspanelet er 120 mm langt og 80 mm bredt, med paneltykkelse fra 10 til 45 mm og tape fra 0,4 til 2 mm.
Hvis arbeidet ditt inkluderer 80 mm skuffesider eller 100 mm fyllinger, er det tallet som skal testes først. Under den holdes delen av mindre av trykkbjelken og endetrimmehodene kan ikke få en ren tilnærming, så kanten blir ferdig for hånd uavhengig av hvor mange stasjoner maskinen har.
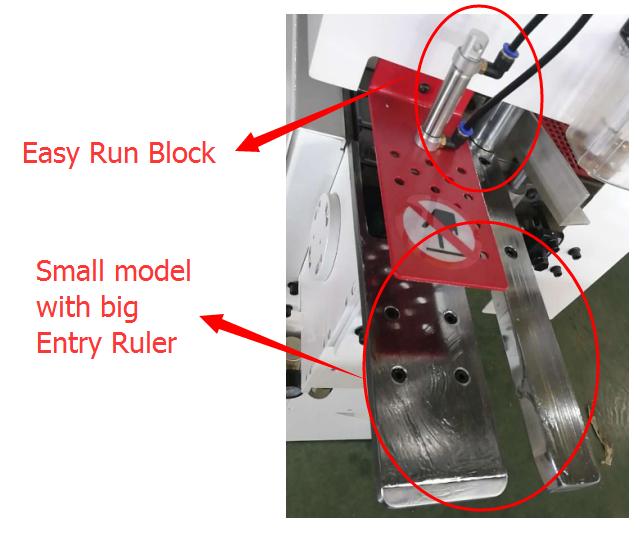
Et bredt innmatingsgjerde og en hurtigsett løpeblokk bestemmer hvor lang tid en breddeendring tar.
Hva du skal sjekke på selve maskinen
- Inngangslinjalen og løpeblokken: et bredt innmatingsgjerde og en hurtigsettblokk bestemmer hvor raskt en ny bredde settes opp.
- Limbeholdertilgang: hvis tanken ikke kan nås og rengjøres på minutter, blir den ikke rengjort.
- Trykkstrålevandring: den skal holde et 10 mm panel og et 45 mm panel uten mellomlegg.
- Slutt-trimming tilnærming på den korteste delen du lager, ikke på demonstrasjonspanelet.
Hvordan batchstørrelsen endrer svaret
Batchstørrelse avgjør om en bredere maskin lønner seg. Ta to butikker med samme panelblanding. Den første kjører førti stykker per størrelse, den andre fire hundre. Begge trenger samme kantkvalitet, så begge trenger forfresing. Forskjellen er hva overgangen koster dem.
For den første butikken betyr hver ny bredde å sette gjerdet, trykkbjelken og trimmehodene, og deretter kjøre et prøvestykke. Ti bytte om dagen er det meste av et skift, og en annen side som matcher dobler hver. Maskinen som sparer en pasning taper mer i oppsettet, så en ensidig linje med rask omstilling vinner på papiret og på gulvet.
For den andre butikken skjer bytte to ganger i uken. De lagrede passerer sammensetninger over fire hundre stykker, og returtransportøren holder operatøren ved innmatingen i stedet for å gå rundt sengen. Samme kant, ulik regning, og det er regnestykket som skal avgjøre typen.
Det er et tredje tilfelle som ingen av butikkene ser før senere: blandede partier, der panelet endres, men kanten ikke. Dette arbeidet belønner rask tape- og limtilgang mer enn det belønner antall stasjoner, og det er grunnen til at en veloppbygd maskin med seks stasjoner kan overgå en dårlig anlagt nistasjonsmaskin i samme ordrebok.
Spørsmål som dukker opp når man sammenligner typer
FAQ
Spørsmål: Er en dobbeltsidig maskin dobbelt så produktiv?
A: For tokantarbeid fjerner den vendingen og den andre passeringen, så en syklus som tok fire passeringer tar en. I praksis er gevinsten nærmere 40 til 60 prosent, fordi lasting og lossing fortsatt tar samme tid.
Spørsmål: Kan en rettlinjet maskin bånd buede deler?
A: Nei. Gjerdet og trykkbjelken antar rett kant. Radiusarbeid trenger en konturbander eller håndpåføring.
Spørsmål: Når er forfresing verdt ekstrastasjonen?
A: Når panelkanten som forlater sagen din ikke er ren nok til å skjule seg under tape. På melamin og finer er det mesteparten av tiden; på heltre er det ofte ikke det.
Spørsmål: Hva er den minste delen disse maskinene kan kjøre?
A: På våre automatiske maskiner, 120 mm lang og 80 mm bred. Mindre deler er vanligvis båndet for hånd eller på en dedikert liten delenhet.
Spørsmål: EVA eller PUR?
A: EVA med mindre det ferdige produktet lever i varme eller fuktighet. PUR koster mer per meter og trenger daglig rengjøring av limkretsen, og det tjener den på kjøkken og baderomsmøbler.
Spørsmål: Hvor mange stasjoner trenger jeg for å starte?
A: Liming, endeklipping og finskjæring som minimum. Legg til forfresing før hjørneavrunding, og legg til skraping og polering først når kanten er synlig på det ferdige produktet.
Velg mellom typene
Skriv ned fire ting før du sammenligner to maskiner: den lengste og korteste delen du bånd, hvor mange kanter per panel, om kanten er sett, og hvor møblene skal bo. Disse fire svarene eliminerer det meste av katalogen. Det gjenværende valget er vanligvis mellom to stasjonstall på samme chassis, noe som er en mye enklere samtale.
Send oss din deleliste
Den lengste delen, den korteste delen, og hvor mange kanter per panel. Vi vil fortelle deg hvilken type som passer, og hvilke stasjoner du kan la være fra bestillingen.


