


KANTBANDING KUNNSKAP
Kantbånd er den siste operasjonen før et panel forlater fabrikken og det første en kunde berører. Denne guiden forklarer hvordan en kantbåndmaskin fungerer, hvilke stasjoner som faktisk endrer resultatet, hvordan tape- og limvalg samhandler, og hvordan man dimensjonerer en maskin til panelene du virkelig kjører.
ETT PASS, SYV STASJONER
01
Forfresing
Ruter kanten før lim
02
Liming
Påfører smeltelim
03
Avslutt trimming
Kutter båndet i begge ender
04
Fin trimming
Trimmer flush topp og bunn
05
Hjørneavrunding
Myker opp tapehjørnene
06
Skraping
Fjerner overflatemerker
07
Buffing
Polerer til en jevn glans
Hva er kantbånd og hvorfor det betyr noe
Kantbånd er prosessen med å påføre en stripe med materiale på de eksponerte kantene av et produsert panel - MDF, sponplater, kryssfiner - etter at den er kuttet til. Strimlen er limt med smeltelim og deretter trimmet flush, slik at den ferdige kanten ser solid ut i stedet for å vise sponplatekjernen.
Det er et lite skritt med fire store konsekvenser:
Fuktighet
En forseglet kant stopper kjernen å absorbere fuktighet, som er det som forårsaker hevelse og telegrafering gjennom overflaten.
Påvirkning
Kanten tar støt. Båndede kanter motstår chipping og delaminering langt bedre enn en bar kjerne.
Utseende
Kanttape setter den synlige linjen til et skap. Fargematch og en stram limlinje er det kjøpere bedømmer.
Håndtering
En ferdig kant beskytter panelet gjennom pakking, transport og montering.
Hvorfor kanten er kvalitetssignalet
Alle kan se på et panelflate. Kanten er der en kjøper sjekker om fabrikken er seriøs - sømmen, hjørnet, trimmen. Derfor får kantbåndmaskiner mer oppmerksomhet enn noen annen stasjon i en panelbutikk.
Kantbåndprosessen, stasjon for stasjon
En automatisk kantbåndmaskin kjører disse stasjonene i en sammenhengende pass. Panelet klemmes en gang ved innmatingen og stopper ikke mellom dem, det er nettopp grunnen til at rekkefølgen og tilstanden til hver stasjon har betydning.
STASJON 01
Forfresing
To skjærehoder firkantet og rengjør panelkanten før det påføres lim.
Hvis det mangler:Hopp over det og båndet bygger bro over sagmerkene i stedet for å sitte på en flat overflate; sømmen åpner seg i løpet av måneder.
STASJON 02
Liming
En oppvarmet limpotte påfører en kontrollert perle av smeltelim på kanten og på tapen.
Hvis det mangler:For lite lim etterlater en synlig linje; for mye klemmer ut og tygger opp trimstasjonene.
STASJON 03
Avslutt trimming
To hoder kuttet båndet ved den fremre og bakre enden av panelet.
Hvis det mangler:En enmotorisk enhet sliter med korte eller smale deler; endene ender opp over- eller undertrimmet.
STASJON 04
Fin trimming
Flush-trimmer tapen over og under paneloverflaten.
Hvis det mangler:Det er her en sprukket eller bølget kant vises hvis kuttere er matte eller trykkbjelken er løs.
STASJON 05
Hjørneavrunding
Runder de to tapehjørnene i hver ende av kanten.
Hvis det mangler:Uten den forblir hjørnet skarpt, fester seg først i tøy og flis ved håndtering.
STASJON 06
Skraping
Fjerner de fine skjæremerkene og limfilmen fra tapeoverflaten.
Hvis det mangler:Etterlater det matte bearbeidingsmønsteret synlig på det som skal være en glatt kant.
STASJON 07
Buffing
Polerer kanten til en jevn glans og blander tapen inn i panelet.
Hvis det mangler:Kanten er matt mot et glanspanel, og forskjellen viser seg under utstillingsbelysning.
Typer kantbåndmaskin
Fem praktiske kategorier dekker det meste av markedet, og de skiller seg hovedsakelig fra hvilke stasjoner som er automatiserte: bærbare, halvautomatiske, automatiske innganger, automatiske med forfresing og automatiske med forfresing pluss hjørneavrunding.
Antall stasjoner er bare én akse. Geometri, enkelt- eller dobbeltsidig arbeid, limtype og batchstørrelse endrer svaret oftere. Vi sammenlignet de fire aksene hver for segvår guide for kantbåndmaskintyper, inkludert en tabell som tilordner en panelmiks til en maskintype.
En praktisk regel: Hvis panelene dine er kuttet på en panelsag og kanten viser et synlig sagmerke, trenger du forfresing. Hvis du produserer skuffefronter, dørskinner eller en del under 300 mm, trenger du uavhengig dobbelmotor endekant.
Kantbånd: matchende materiale til panel
Tapevalg for en kantbåndmaskin avgjøres vanligvis av paneloverflaten og prispunktet, ikke av maskinen. Det maskinen kontrollerer er tykkelsesevne og hvor rent tapen er trimmet.
Teip
Hvor det brukes
Hva du skal vite
PVC
Standard for skap og kontormøbler
Bredt fargespekter, god slagfasthet, lett å trimme
ABS
Høyere møbler og områder nær varme
Mer varmebestandig enn PVC, mindre sprø, høyere pris
Akryl
Glans og høyglans design
Matcher glanspaneler; riper viser mer, så polering av kvalitet er viktig
Melamin
Budsjett skrogarbeid og fargetilpasning til bord
Tynn og sprø; trenger skarpe kuttere og forsiktig trimming
Finer
Møbler i heltre og finert
Matcher ekte tre; kornretning og sliping etter trimming
Tykkelsesgrenser på TingTing-området
TT-306-plattformen har 0,4–2 mm tape; TT-308-plattformen kjører 0,3–2 mm. 3 mm tape trenger tilpassede kuttere, så bekreft verktøyet på bestillingsstadiet i stedet for etter levering.
Limsystemer forklart: EVA og PUR
Hver automatisk kantbåndmaskin i denne klassen påfører smeltelim fra en oppvarmet gryte. De to limene du vil bli tilbudt oppfører seg svært forskjellig etter at panelet forlater fabrikken.
Lim
Hvordan det fungerer
Hvor det passer
EVA varmsmelte
Påføres smeltet og stivner når den avkjøles. Vendbar med varme, slik at skjøten kan åpnes igjen.
Interiørmøbler i tørre forhold - standardvalget for skap, garderober og kontormøbler.
PUR reaktiv
Herder ved å reagere med omgivelsesfuktighet, og danner en kjemisk binding i stedet for en avkjølt.
Kjøkken, bad, butikkinnredning og hvor som helst kanten møter damp eller stående vann.
To praktiske punkter avgjør det meste av dette. For det første er det en forvarmefunksjon som betyr noe: i et uoppvarmet verksted om vinteren trekker panelkanten varme ut av limlinjen før tapen lander, og bindingen svikter i endene. For det andre bør selve limbeholderen komme ut for rengjøring uten å demontere stasjonen - en spiralpotte sørger for at limet sirkulerer jevnt og er forskjellen mellom en fem-minutters ren og en halv dag.
Seks faktorer som faktisk bestemmer kantkvaliteten
En kantbander bedømmes i sømmen. Alt nedenfor eksisterer for å gjøre den sømmen identisk på panel en og panel fire tusen.
01
Forfresing før limet
To uavhengige motorer med PCD-skjærehoder firkanter kanten før lim påføres. En firkantet kant er det som holder bandet sittende i flukt et år senere; hoppe over denne stasjonen og hver senere stasjon kompenserer for den.
02
Endetrimming med dobbel motor
Når hvert trimhode drives uavhengig med en direktedrevet struktur, er det ingen mellomoverføring i oppsettkjeden. Korte og smale arbeidsstykker som en enmotorstrimmer sliter med blir rutine.
03
Limbeholder som er lett å bytte
Tanken løftes ut for rengjøring uten å demontere stasjonen, og spiralgeometrien sørger for at limet sirkulerer jevnt i stedet for å brenne ved veggen.
04
Kontroll og repeterbarhet
En berøringsskjerm som avslører alle parametere, pluss en panelteller som teller løpelengde og arbeidstid, gjør oppsettet fra en operatørferdighet til en lagret oppskrift.
05
Hjørneavrunding, skraping, polering
Hjørneavrunding fjerner det skarpe tapehjørnet som fester seg på en klut. Skraping fjerner overflatemerkene, og polering bringer kanten til en jevn glans.
06
Automatisk tykkelsesjustering
Pressbjelken følger paneltykkelsen opp og ned, og transportøren stopper dersom en plate overskrider forhåndsinnstilt tykkelse. Automatisk standby kutter tomgangsstrøm mellom jobber.
Hvordan velge en kantbåndmaskin: fem spørsmål
Kjøpere starter vanligvis fra pris og ender opp med å kjøpe to ganger. Arbeid gjennom disse fem spørsmålene i stedet – de begrenser rekkevidden raskere enn noe spesifikasjonsark.
Q1
Hva er den minste delen din?
Minimum panelstørrelse, ikke maksimum, eliminerer de fleste modellene.
Q2
Hvordan er kantkuttet?
Et rent kutt trenger ingen forfresing. Et sagmerke gjør det.
Q3
Hvor mange paneler per skift?
Fôringshastighet har mindre betydning enn omstillingstid på blandede batcher.
Q4
Hvor mye gulv har du?
Maskinkropper går fra 1750 mm til 3880 mm.
Q5
Hvilken kant vil kunden se?
Synlige kanter rettferdiggjør hjørneavrunding og polering.
Hvis dette er din situasjon
Det avgjørende trekk
Se på
Paneler under 300 mm, skuffefronter, dørskinner
Uavhengig endetrimming med to motorer; 80 × 50 mm minimum
TT-306DBT
MDF eller melamin med synlig sagmerke på kanten
Forfresing med PCD-skjærehoder
TT-306DSP / TT-308DSP
Blandede partier med hyppige overganger
Automatisk tykkelsesjustering, lagrede oppskrifter
TT-306DSA / TT-308DSA
Kontinuerlige skift, produksjon er begrensningen
8 / 12 / 16 m/min fôring, tyngre underlag
TT-308DS / TT-308DSP
Synlige kanter på kontraktsmøbler
Hjørneavrunding, skraping og polering
TT-308DSR / TT-308DSA
To av disse fem spørsmålene - minste del og kantskjæringstilstand - avgjør modellen oftere enn daglig produksjon gjør. Utgang kan kjøpes med et andre skift; et panel som ikke passer gjennom maskinen kan ikke fikses i det hele tatt.
Vanlige kantfeil og hva som forårsaker dem
Nesten hver feil på kantbåndmaskinen spores tilbake til en av fire ting: en sløv kutter, en kald limlinje, en løs referanse eller en stasjon som aldri ble installert. Tabellen kartlegger symptomet til årsaken slik at en operatør kan diagnostisere det uten å ringe tjenesten.
Symptom
Sannsynlig årsak
Første ting å sjekke
Chipping langs kanten
Sløve freser, mate for fort, eller ingen forfresing på en grov sagkant
Bytt ut eller slip kuttere, senke matingen, legg til forfresing
Synlig limlinje
For lav limtemperatur, utilstrekkelig perle eller panelkanten er ikke firkantet
Sjekk grytetemperatur og perlestørrelse, bekreft forhåndsfresing
Tape trimmet kort i endene
Endetrimenheten er ute av justering, eller panelet holdes ikke firkantet
Tilbakestill endetrimhodene, sjekk referansegjerdet
Bølgete eller kruset tape
Slitte trykkruller, matehastighet for høy for tapen
Bytt ut ruller, reduser matehastigheten
Tapeløft i hjørnene
Ingen hjørneavrunding, eller lim utsultet i panelendene
Legg til hjørneavrunding, sjekk limdekning i endene
Riper på tapeoverflaten
Skrapeblad satt for dypt, forurenset polerskive
Rydd av skrapen, rengjør eller bytt ut hjulet
Hvis den samme defekten vises på samme side av hvert panel, mistenker du referansen eller trykkbjelken. Hvis det er tilfeldig på tvers av en batch, mistenker kuttere eller limtemperatur.
Vedlikeholdssjekkliste som beskytter kantkvalitet
De fleste kantfeil er vedlikeholdsfeil iført forkledning. Tre rutiner holder en kantbåndmaskin i justering, og alle tre er korte nok til å faktisk bli ferdige.
Hvert skift
·Tøm og rengjør limpotten mens den er varm
·Tørk av trykkrullene og referansegjerdet
·Kontroller tapebanen for oppbygging av lim
·Bekreft at paneltelleren og standby-funksjonen fungerer
Ukentlig
·Inspiser skjærekanter under lys for flising
·Sjekk trimhodets justering mot et testpanel
·Rengjør støvhettene og -slangene - blokkert avtrekk forårsaker riper
·Sjekk lufttrykket ved maskinen, ikke ved kompressoren
Månedlig
·Smør lineærføringene i henhold til bruksanvisningen
·Sjekk reim- og kjedespenningen på materen
·Kontroller det elektriske skapet for støv og løse terminaler
·Kjør et skrappanel gjennom hver stasjon og sammenlign med referanseprøven
Vårt utvalg: TT-306 og TT-308 kantbåndmaskiner
Alt ovenfor er teorien. Slik brukes det i maskinene vi bygger – to plattformer, tolv modeller, én stasjonsarkitektur.
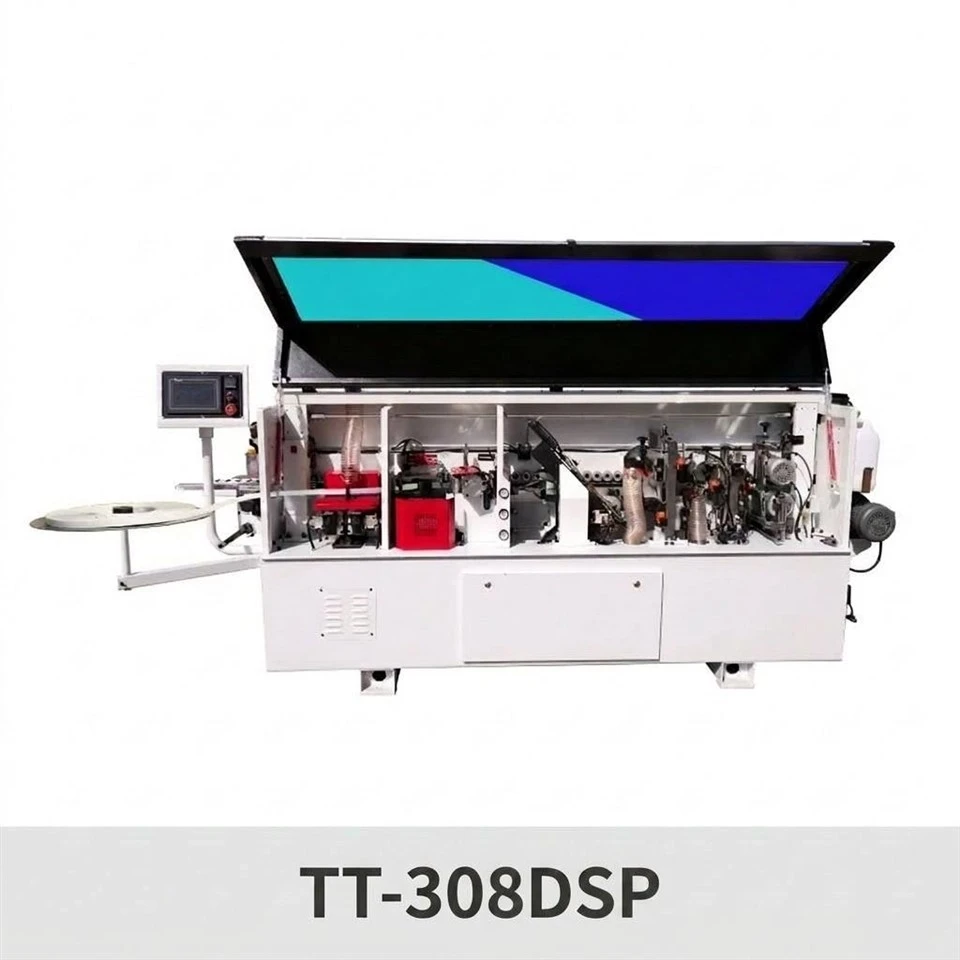

12
models across the two platforms, from a 1,750 mm compact body to a 3,880 mm production machine.
Sammenlign alle modeller →Hvis du er usikker på hvilken plattform som passer, send ditt minste og største panel pluss kanttapen du bruker – det begrenser tolv modeller til to eller tre.
Ofte stilte spørsmål
Hva gjør en kantbåndmaskin?
An edge banding machine bonds a strip of PVC, ABS, acrylic, melamine or veneer tape to the cut edges of a manufactured panel, then trims it flush so the edge is sealed and looks like solid material. An automatic machine runs pre-milling, gluing, end trimming, fine trimming, scraping and buffing in one continuous pass.
Trenger jeg virkelig forfresing?
Hvis panelene dine løsner en panelsag og kanten viser et synlig sagmerke, ja. Forfresing firkanter kanten med to skjærehoder før liming, og den flate overflaten er det som holder båndet i flukt over tid. På en ren, nyklippet kant løper noen kjøpere uten og aksepterer kortere levetid ved sømmen.
Hva er forskjellen mellom TT-306- og TT-308-serien?
TT-306 er den kompakte plattformen: 1 750–3 220 mm kropp, 8 m/min, 4,0–6,8 kW og et minimumspanel på 80 × 50 mm på DBT. TT-308 er den raskere plattformen: 3100–3880 mm kropper, 8/12/16 m/min, 5,5–8,15 kW, en tyngre base og hjørneavrunding som standard på DS-, DSR- og DSA-modellene.
Hvilken kanttapetykkelse kan maskinene håndtere?
TT-306-plattformen løper 0,4–2 mm tape og TT-308-plattformen løper 0,3–2 mm. Tape på 3 mm trenger tilpassede kuttere, som spesifiseres på bestillingsstadiet.
Klarer den små paneler?
Det avhenger av endetrimmingsenheten. TT-306DBT bruker uavhengig endetrimming med to motorer og tar paneler ned til 80 × 50 mm, som dekker skuffefronter og dørskinner. Enmotorstrimmere trenger en lengre del å registrere seg mot.
Hvilket vedlikehold trenger en kantbåndmaskin?
En rutine på skiftnivå (rengjør limbeholderen, tørk av ruller, fjern tapebanen), en ukentlig sjekk av skjærekanter og trimjustering, og månedlig smøring av føringene. De fleste kantfeil er vedlikeholdsfeil snarere enn maskinfeil.
Hvilken spenning leveres maskinene med?
Standard konstruksjon er 380 V / 50 Hz trefase, med valgfrie konfigurasjoner for andre forsyningsstandarder. Spenning, frekvens og kontrollspråk bekreftes skriftlig før produksjon.
Hvor mye koster en kantbåndmaskin?
Det avhenger av plattformen, stasjonsblandingen og verktøyet, så det er ingen enkelt figur – en kompakt TT-306 med fire stasjoner og en TT-308 med hjørneavrunding og forfresing er forskjellige maskinklasser. Send dine panelstørrelser og stasjonene du trenger, og vi vil gi tilbud mot det.
Match en maskin til panelblandingen din
Send ditt minste og største panel, paneltykkelse, kanttapetype og daglig produksjon. Vi kommer tilbake med de to-tre modellene som passer, og stasjonene hver enkelt trenger.


